ASTM · ASME · DIN · ISO
Stud bolt làm đúng tiêu chuẩn, và hồ sơ để chứng minh điều đó
INSHA sản xuất stud bolt, ty ren và đai ốc lục giác dày theo tiêu chuẩn ASTM, ASME, DIN và ISO cho ngành dầu khí, hóa dầu và điện lực. Mỗi lô hàng đều đi kèm chứng chỉ vật liệu EN 10204 3.1.
26+
Năm sản xuất
Sản xuất bu lông cho thiết bị áp lực từ năm 2000
M12–M100
Dải đường kính
Hệ inch 1/2" đến 4" trên cùng dây chuyền
6,000 mm
Chiều dài tối đa
Ty ren nguyên cây, không nối hàn
100%
Lô hàng có chứng chỉ 3.1
EN 10204 3.1 cấp từ phòng thí nghiệm của nhà máy
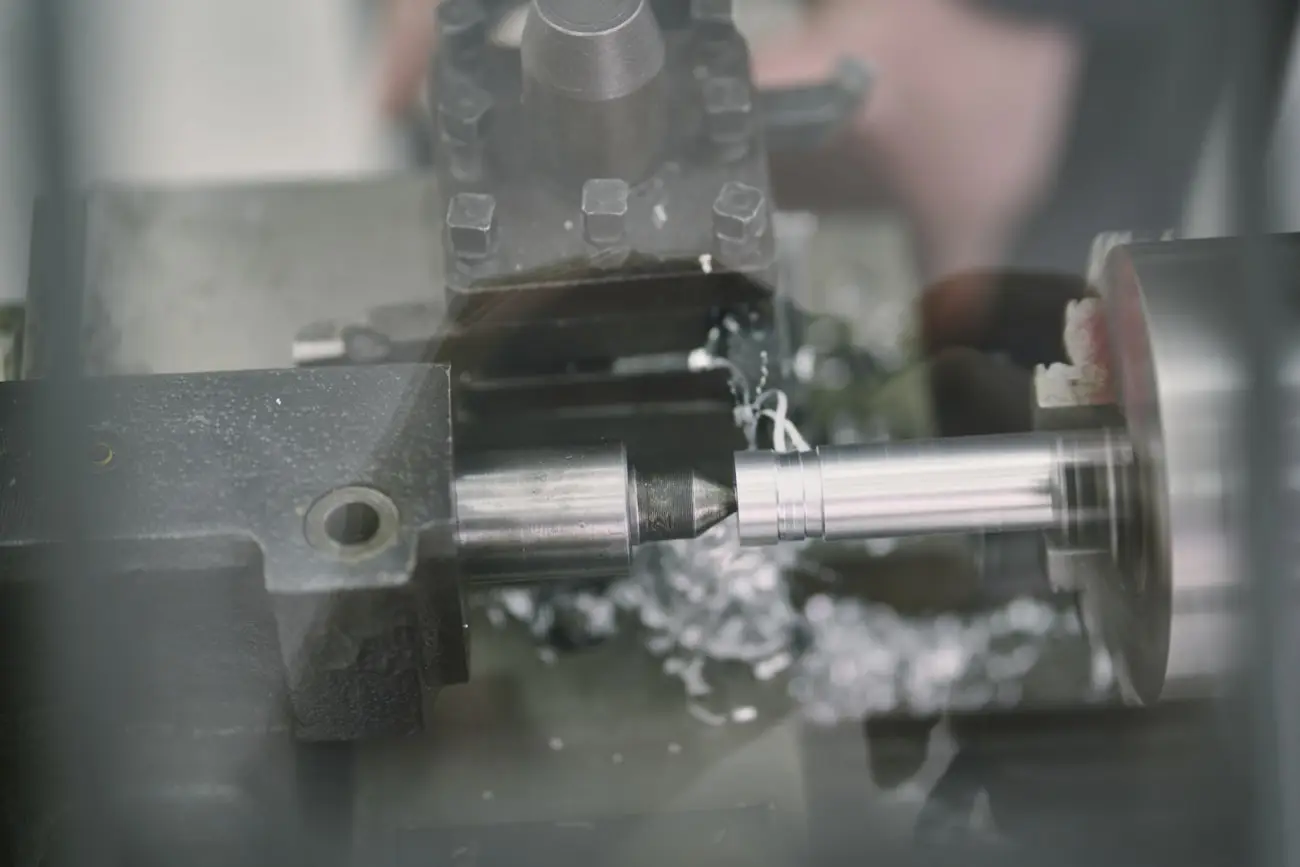
Mỗi cây ty chúng tôi làm ra đều kết thúc ở một mối nối như thế này — bị kẹp, bị xiết, và được kỳ vọng không xê dịch trong hai mươi năm tới.
01 / Bắt đầu
Bắt đầu từ vấn đề, không phải từ mã hàng
Phần lớn yêu cầu gửi tới đều mô tả điều kiện làm việc chứ không nêu mác thép. Ba lối vào dưới đây bao gần hết các trường hợp đó.
02 / Sản phẩm
Bốn dòng sản phẩm, một hệ thống chứng chỉ
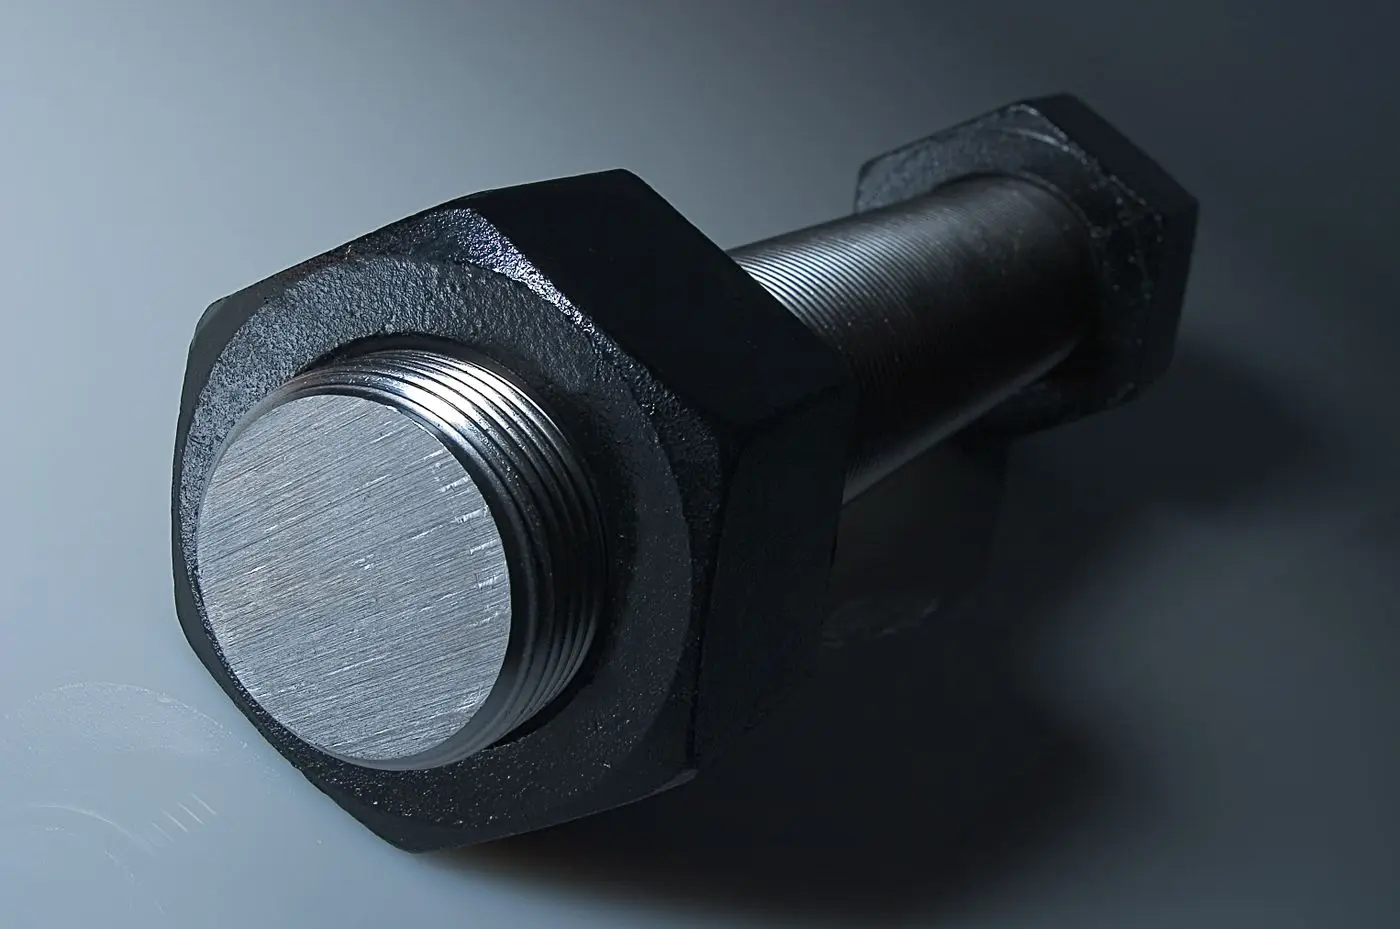
Stud bolt (bu lông cấy)
Ty ren suốt kèm hai đai ốc lục giác dày
M12 – M64 · ½" – 2½" · dai 40 – 2 000 mm
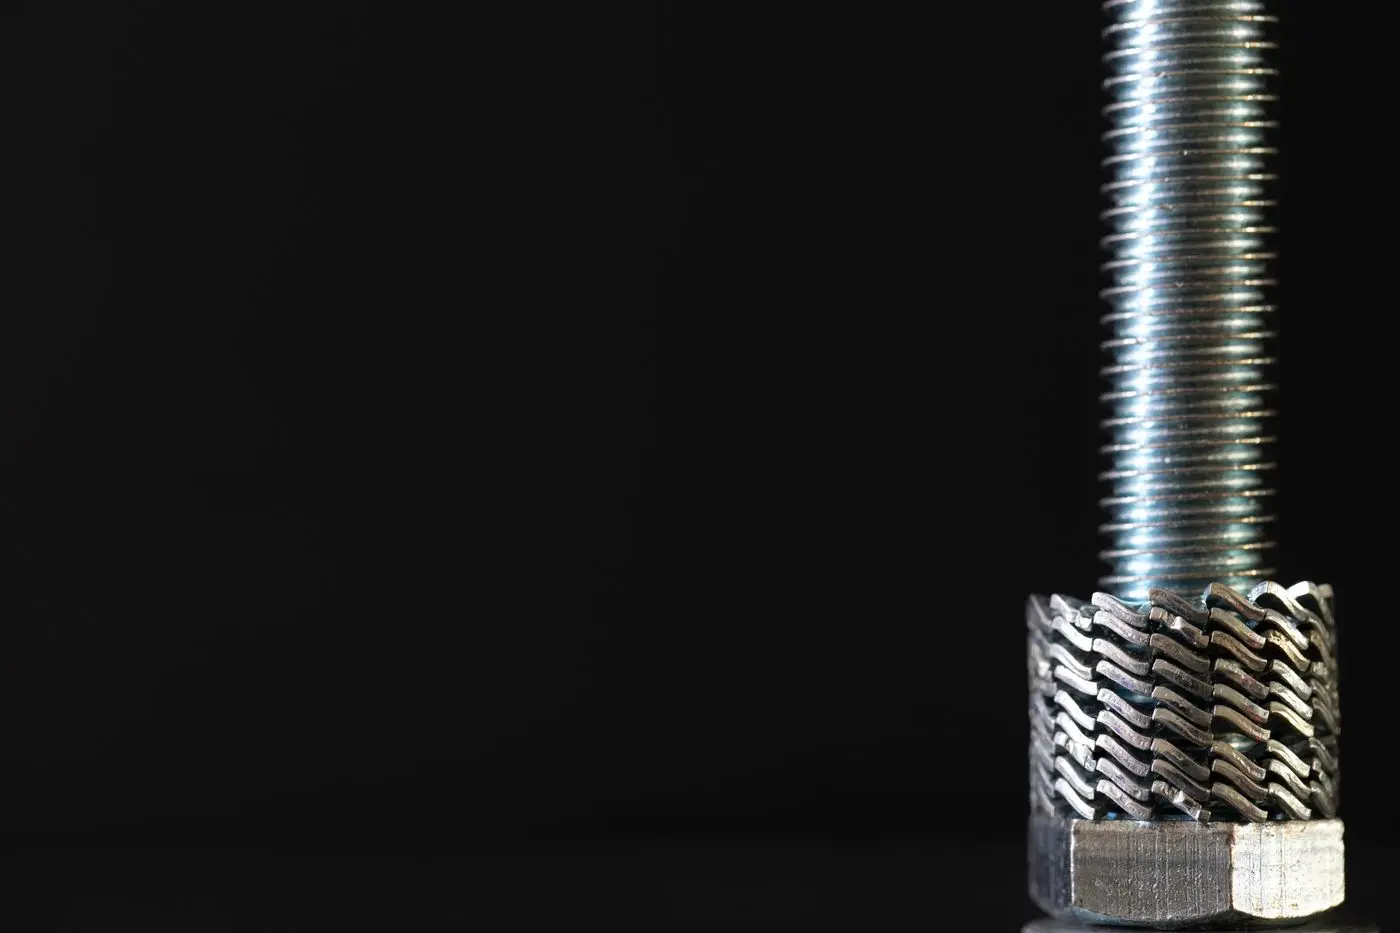
Ty ren
Ty ren suốt, cắt và vát mép theo chiều dài
M6 – M64 · dai 100 – 6 000 mm
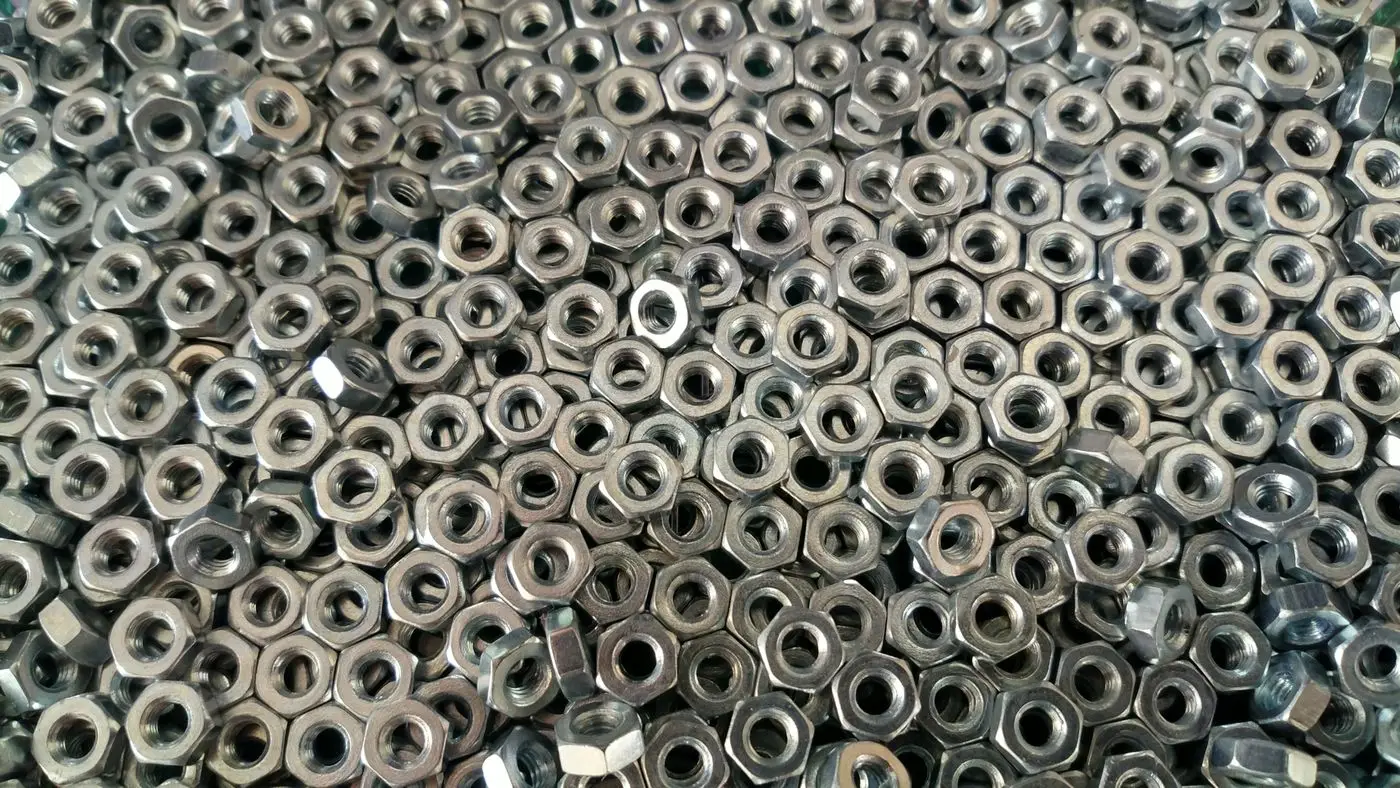
Đai ốc lục giác dày
Đai ốc ASTM A194 ghép đúng mác với cây ty
M12 – M64 · ½" – 2½"
Long đền
Long đền tôi cứng và phẳng theo ASTM F436 và DIN 125
M12 – M64 · ½" – 2½"
03 / Tiêu chuẩn
Mọi mác chúng tôi làm, kèm số liệu ngay trên trang
Thành phần hóa học, cơ tính, giới hạn nhiệt độ và đai ốc đi kèm — công bố hết, để bạn kiểm tra được đặc tính kỹ thuật trước khi gửi yêu cầu.
Thép hợp kim — ASTM A193
Bu lông crôm-molypđen chịu áp và chịu nhiệt. Phần lớn mặt bích nhà máy lọc dầu chạy bằng nhóm này.
Nhiệt độ thấp — ASTM A320
Cùng loại thép với A193 nhưng có thử va đập ở −101 °C. Bắt buộc cho LNG và môi trường siêu lạnh.
Thép không gỉ — ASTM A193 B8 / B8M
Khi ăn mòn là yếu tố quyết định thiết kế. Lực xiết thấp hơn B7 nhưng không có lớp phủ để hỏng.
ASTM A193 Grade B8 Class 1
Thép không gỉ austenit, AISI 304
ASTM A193 Grade B8 Class 2
Thép không gỉ austenit, AISI 304
ASTM A193 Grade B8M Class 1
Thép không gỉ austenit, AISI 316
ASTM A193 Grade B8M Class 2
Thép không gỉ austenit, AISI 316
04 / Quy trình
Bảy bước, và thứ mỗi bước để lại
Khi mua bu lông có chứng chỉ, thứ bạn thực sự mua là hồ sơ. Đây là những gì được ghi lại, và ghi ở bước nào.
- 01
Vật liệu và số mẻ nấu
Phôi thép về kèm chứng chỉ nhà máy luyện. Trước khi cắt bất cứ thứ gì, chúng tôi xác minh mác thép bằng PMI và ghi số mẻ nấu vào lệnh sản xuất.
Chứng chỉ phôi · Kết quả PMI
- 02
Cắt và tiện
Phôi được cắt theo chiều dài có dư lượng gia công, sau đó tiện CNC về đường kính phôi ren và vát mép 45° hai đầu.
Kiểm kích thước sản phẩm đầu
- 03
Tôi và ram
Nhiệt luyện theo đặc tính kỹ thuật của mác. Nhiệt độ ram chính là thứ phân biệt B7 với B7M, nên biểu đồ lò được lưu như bằng chứng chứ không chỉ là hồ sơ quy trình.
Biểu đồ lò theo từng lô
- 04
Cán ren
Ren được cán sau nhiệt luyện, không phải trước. Cán phôi đã tôi thì hại khuôn hơn, nhưng để lại chân ren ở trạng thái ứng suất nén — chính là nguồn gốc của tuổi thọ mỏi.
Kiểm ren bằng calip qua / không qua
- 05
Thử cơ tính
Thử kéo, giới hạn chảy, độ giãn dài, độ thắt tiết diện và độ cứng. Với các mác M, từng cây đều được thử độ cứng; với mác A320 còn thử va đập Charpy ở −101 °C.
Biên bản thử ghi giá trị đo thực tế
- 06
Xử lý bề mặt
PTFE, mạ kẽm, photphat hóa hoặc mạ kẽm nhúng nóng theo đơn hàng. Khi ty được mạ nhúng nóng, đai ốc đi kèm được taro rộng sau đó để cả bộ vẫn lắp được.
Đo chiều dày lớp phủ
- 07
Đóng dấu và cấp chứng chỉ
Dập mác và số mẻ nấu lên cây ty, rồi cấp chứng chỉ EN 10204 3.1 mang đúng số mẻ nấu đó. Sản phẩm và hồ sơ khớp nhau suốt vòng đời mối nối.
EN 10204 3.1 · 3.2 theo yêu cầu
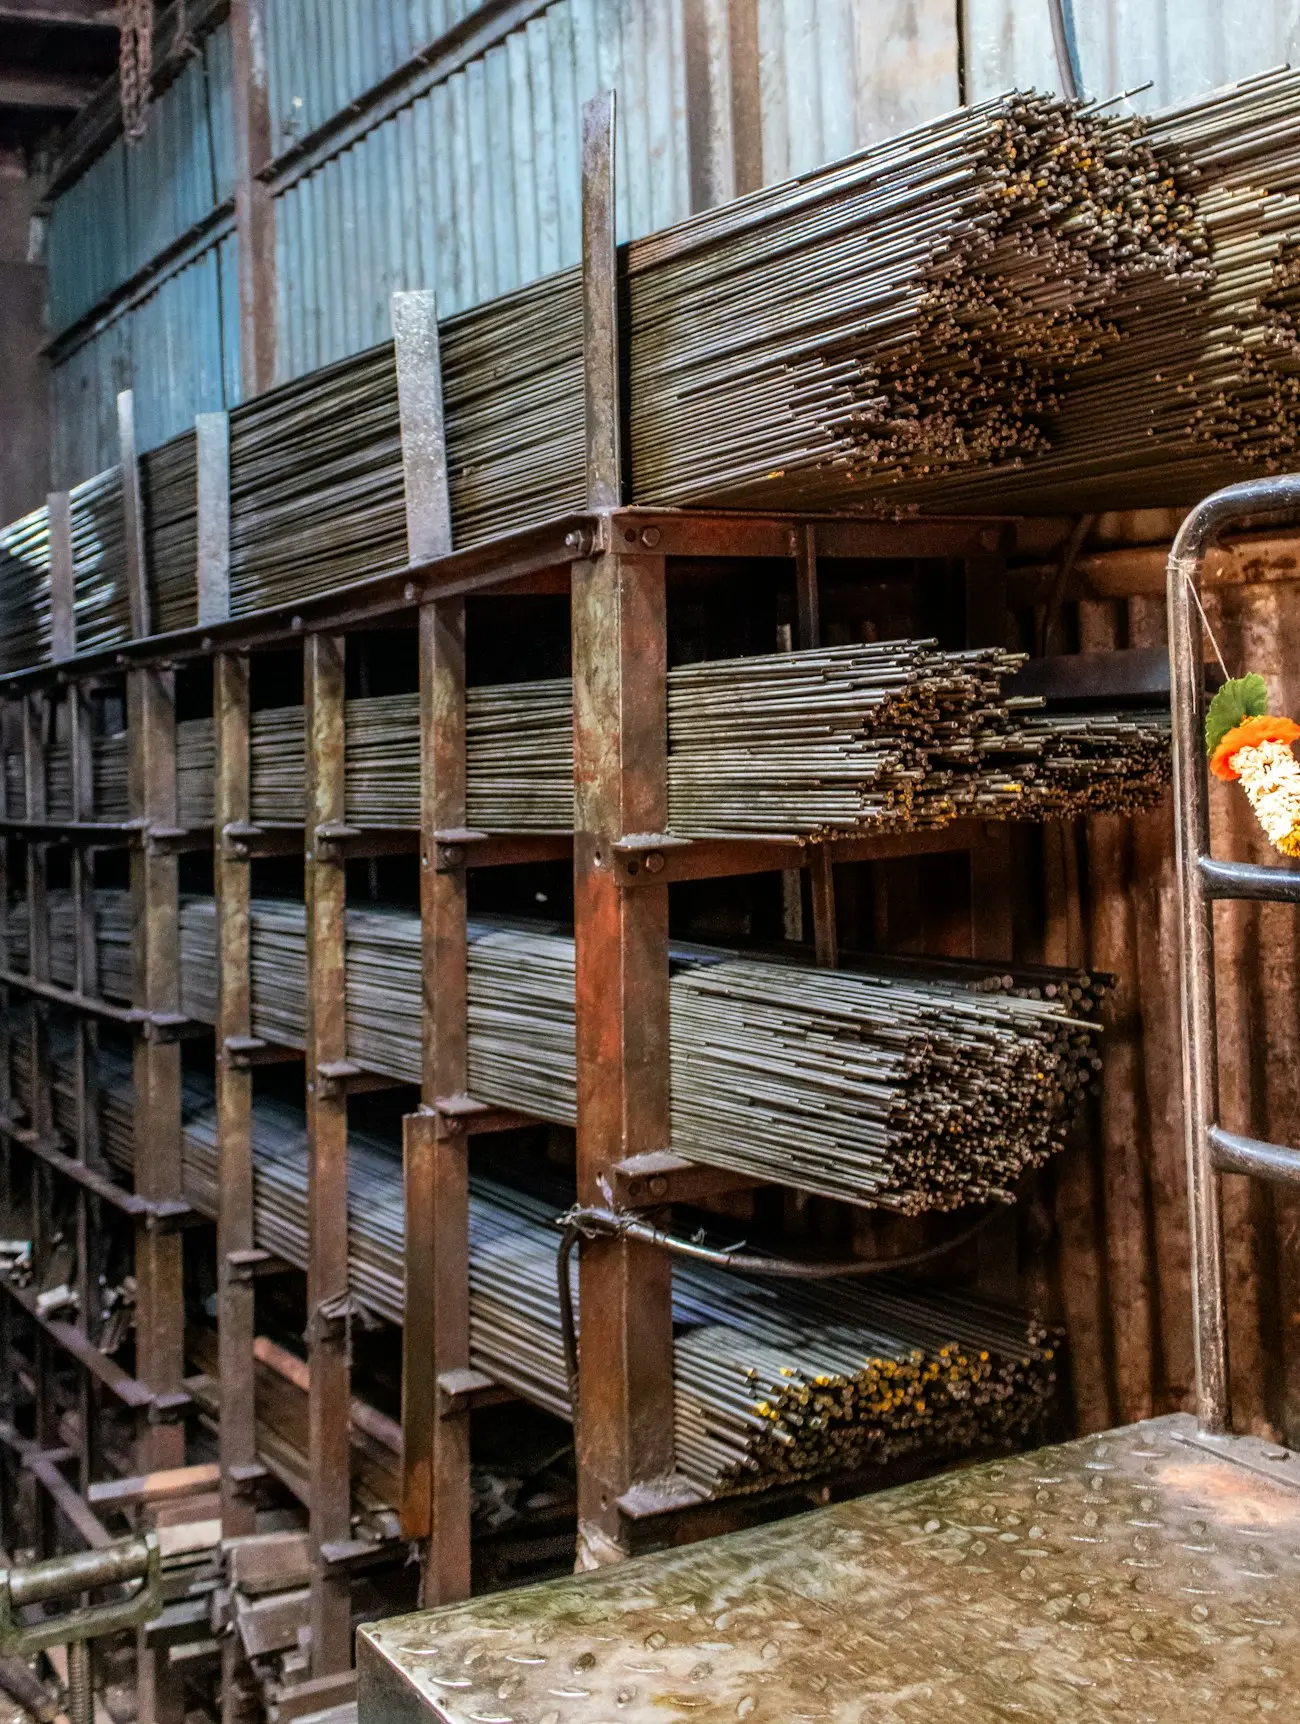
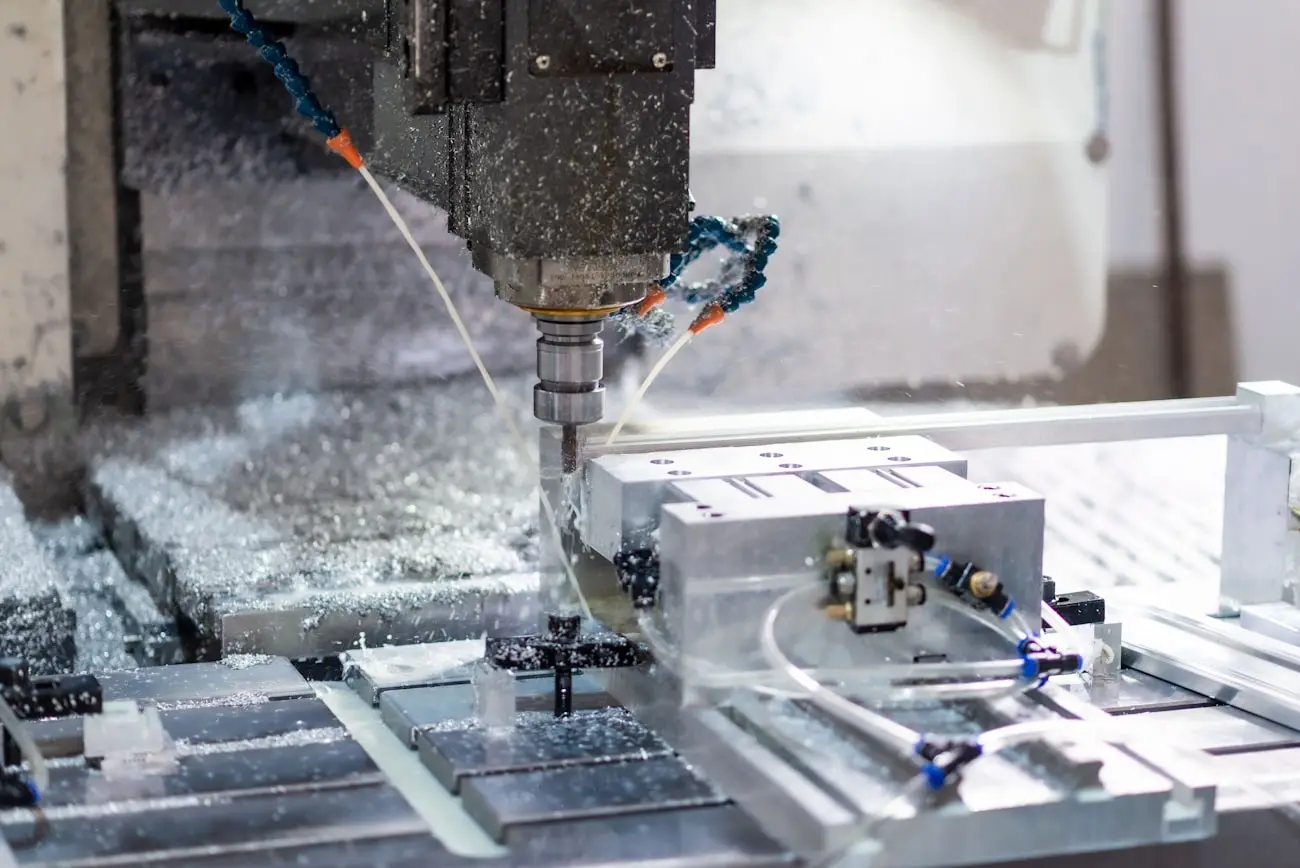
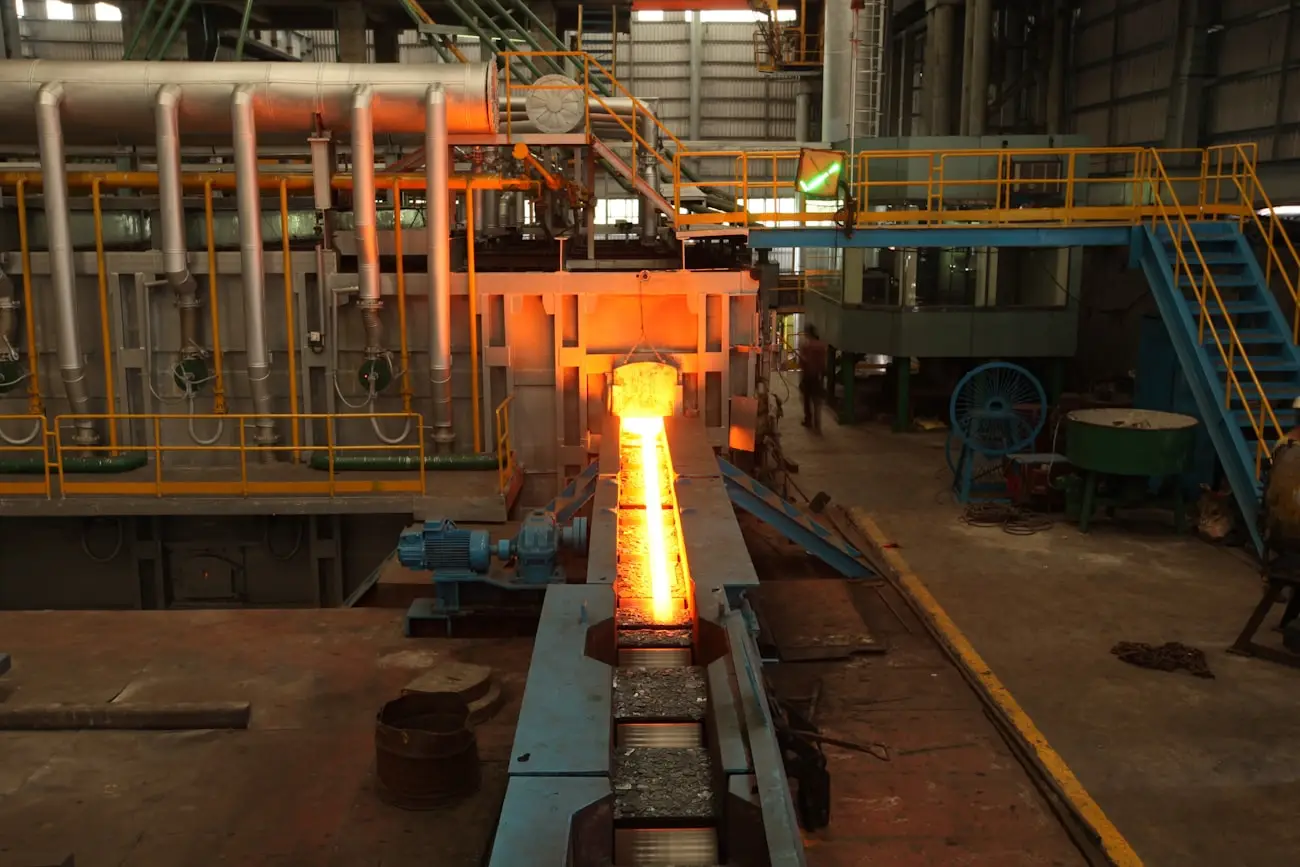
Danh sách thiết bị, tiêu chuẩn áp dụng ở từng bước và toàn bộ chuỗi truy xuất nguồn gốc.
05 / Lớp phủ
Lớp phủ, kể cả điểm yếu của từng loại
Chọn lớp phủ chỉ theo giá là lý do phổ biến nhất khiến mối nối hỏng sớm. Mỗi trang ở đây nêu điểm yếu rõ ràng như nêu điểm mạnh.
PTFE fluoropolymer (Xylan 1424)
≤ 260 °CLớp phủ màu xanh thấy trên mọi mặt bích ngoài khơi.
1 000 – 3 000 h (ASTM B117)
Hot dip galvanizing
≤ 200 °CTy được nhúng vào kẽm nóng chảy khoảng 450 °C.
> 1 000 h — nhung tuoi tho thuc te tinh bang chuc nam ngoai troi
Electroplated zinc
≤ 120 °CLớp kẽm mạ điện mỏng, thường 5 đến 12 µm, phủ thêm lớp thụ động cromat.
12 – 96 h trong xanh · 96 – 200 h cromat vang
Zinc flake (Geomet / Dacromet)
≤ 300 °CVảy kẽm và nhôm trong chất kết dính vô cơ, sấy trong lò thay vì mạ điện.
480 – 1 000 h tuy so lop
Phosphate and oil
≤ 200 °CLớp chuyển hóa photphat mangan hoặc kẽm, bịt kín bằng dầu.
24 – 72 h — bao ve tam thoi, khong hon
Black oxide
≤ 250 °CLớp chuyển hóa oxit sắt đen dày khoảng một micron.
< 24 h — chi khi con lop dau bao ve
06 / Ngành ứng dụng
Điều gì làm hỏng bu lông trong ngành của bạn
Dầu khí
Hydro sunfua ẩm làm nứt thép cứng. Một cây ty B7 ở 32 HRC có thể hỏng khi đang vận hành mà không báo trước và không hề mòn tiết diện — vết nứt chỉ đơn giản là chạy xuyên qua nó.
Hóa dầu và lọc dầu
Mối nối kín ở nhiệt độ thường có thể mất lực xiết khi đường ống lên 480 °C — cây ty bị dão, gioăng chùng, và mặt bích bắt đầu rỉ ở chu kỳ nhiệt tiếp theo.
Nhiệt điện và năng lượng
Mặt bích tua bin hơi và lò hơi trải qua hàng trăm chu kỳ khởi động — dừng mỗi năm. Mỗi chu kỳ tác động vào chân ren, và ren tiện sẽ chạm giới hạn mỏi sớm hơn ren cán rất nhiều.
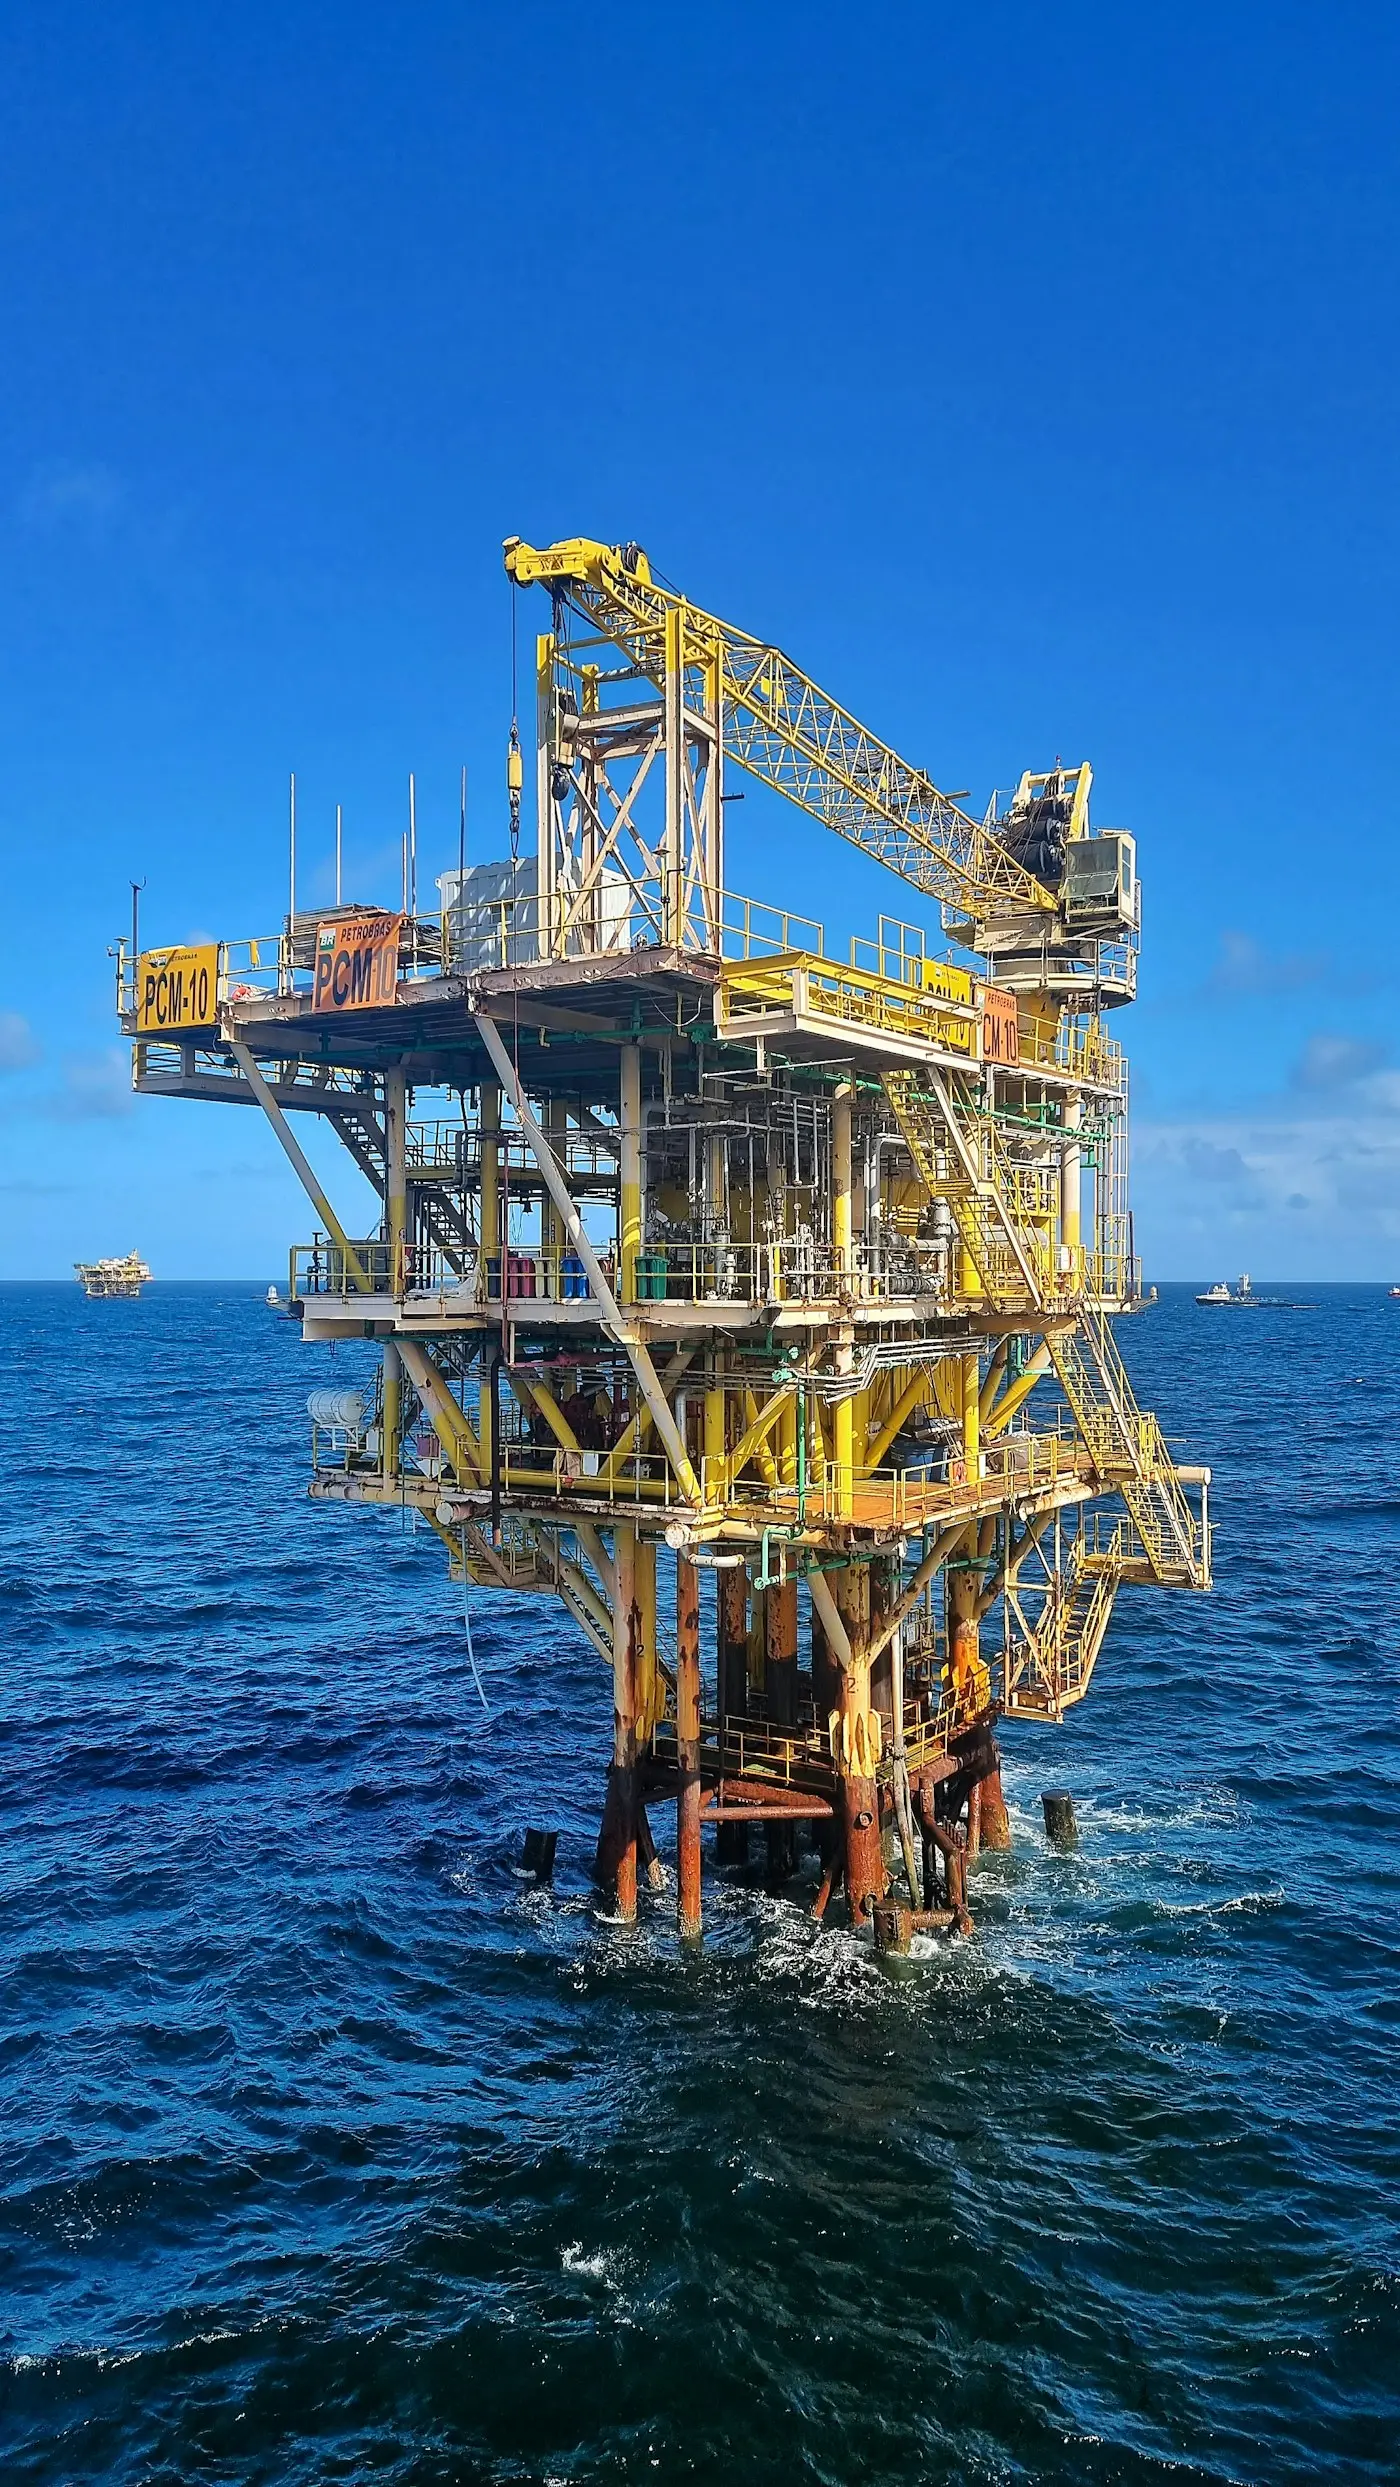
Hàng hải và ngoài khơi
Hơi muối tìm ra mọi vết xước. Một cây ty mạ kẽm điện phân trên sàn giàn khoan sẽ gỉ trong vòng một năm, còn cây inox sẽ kẹt ren ngay lần xiết đầu nếu lắp khô.
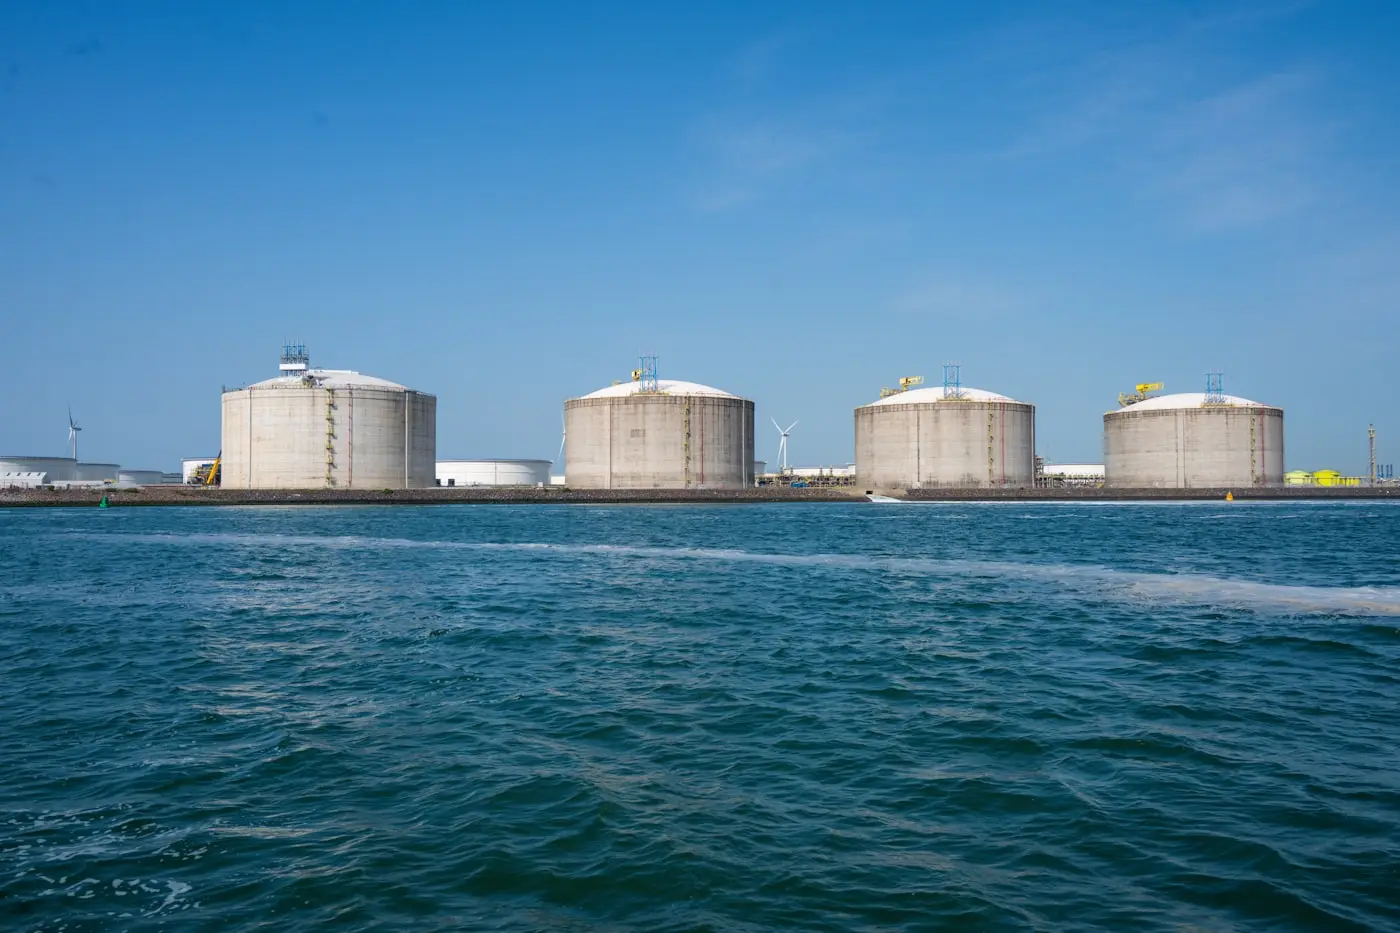
LNG và siêu lạnh
Thép cacbon và thép hợp kim giòn dần khi lạnh. Ở −101 °C, một cây ty B7 thông thường gần như không còn độ dai — nó gãy chứ không cong, và hoàn toàn không có dấu hiệu báo trước.
Xây dựng và hạ tầng
Bu lông neo được đổ vào bê tông rồi không bao giờ được kiểm tra lại. Lớp bảo vệ chống ăn mòn từ nhà máy là lớp bảo vệ duy nhất công trình đó từng có.
07 / Chất lượng
Chứng chỉ giao cùng hàng
ISO 9001:2015
Hệ thống quản lý chất lượng
Quy trình sản xuất và kiểm tra được chứng nhận
EN 10204 3.1
Chứng chỉ vật liệu
Cấp theo từng lô, truy xuất được tới số mẻ nấu
EN 10204 3.2
Chứng chỉ có bên thứ ba chứng kiến
Theo yêu cầu — BV, SGS, TUV hoặc giám định của khách
NACE MR0175 / ISO 15156
Bu lông môi trường chua
B7M / L7M kiểm soát độ cứng tối đa 22 HRC
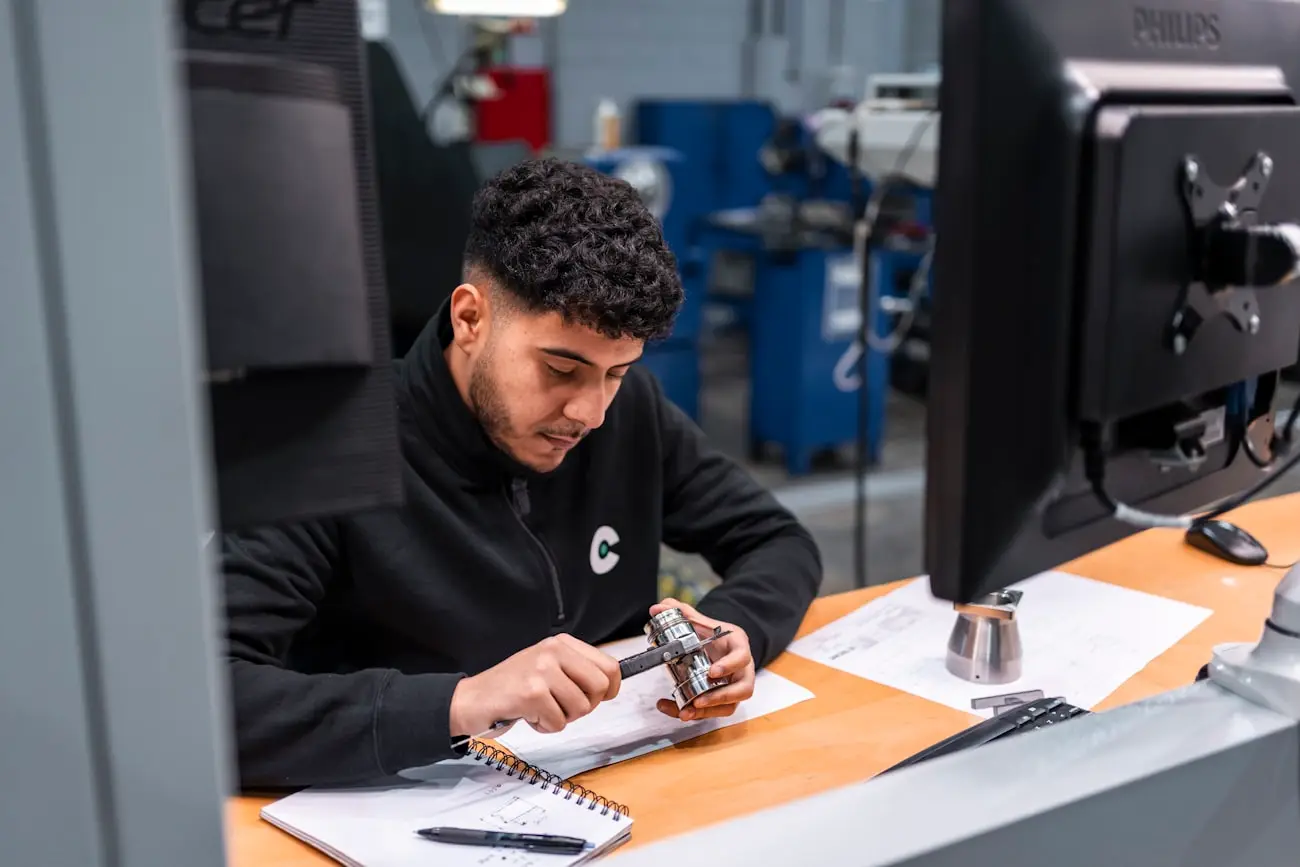
Chứng chỉ chỉ có giá trị bằng đúng giá trị của các phép đo đứng sau nó. Mọi con số in trên chứng chỉ 3.1 của chúng tôi đều đến từ một phép thử thực sự chạy trên chính lô đó, tại phòng thí nghiệm của nhà máy, và giá trị đo được ghi thẳng lên tài liệu — không phải một ô tích.
Chất lượng08 / Hỏi đáp
Những câu người mua thực sự hỏi
ASTM A193 B7 và A320 L7 khác nhau ở chỗ nào?
Chúng là cùng một loại thép — AISI 4140, tôi ram tới cùng mức 860 MPa. Khác biệt nằm ở một phép thử: mỗi mẻ nấu L7 phải đạt thử va đập Charpy V ở −101 °C. Một cây ty B7 có thể vẫn đủ dai ở nhiệt độ thấp, nhưng nếu không có kết quả thử đó thì không thể chứng nhận là L7, và không giấy tờ nào bù lại được điều này về sau.
Tại sao không được dùng đai ốc A194 2H với ty B7M?
Vì 2H nằm ở 24 đến 38 HRC, trong khi đặc tính kỹ thuật môi trường chua khống chế độ cứng ở 22 HRC. Ty B7M được ram mềm chính là để đạt giới hạn đó; lắp đai ốc cứng lên nó tức là đưa phần cứng nhất của mối nối vào thẳng môi trường H₂S. Cặp đúng là B7M với 2HM, và L7M với 7M.
Mỗi lô hàng có kèm chứng chỉ EN 10204 3.1 không?
Có. Mỗi lô hàng đều đi kèm chứng chỉ vật liệu 3.1 ghi số mẻ nấu, phân tích thành phần, kết quả thử cơ tính và hồ sơ nhiệt luyện, có chữ ký của bộ phận chất lượng. Số mẻ nấu còn được dập trên chính cây ty để luôn đối chiếu được giấy tờ với sản phẩm. Chứng chỉ 3.2 có bên thứ ba chứng kiến được cấp theo yêu cầu.
INSHA làm được cây ty dài nhất bao nhiêu, nguyên cây?
Tới 6 000 mm nguyên cây, không có mối hàn nối ở bất kỳ đâu trên chiều dài. Ty ren được cắt và vát mép theo bất kỳ kích thước nào trong dải đó mà không tính thêm chi phí đồ gá, và độ thẳng được kiểm tra trên toàn bộ chiều dài chứ không chỉ ở hai đầu.
Ren cán có thực sự tốt hơn ren tiện không?
Về độ bền mỏi thì đúng, và chênh lệch không hề nhỏ. Cán tạo ren bằng cách dồn kim loại, nên thớ thép chạy theo bán kính chân ren và bề mặt còn lại ứng suất nén. Tiện thì cắt bỏ kim loại và để hở đầu thớ ngay tại chân ren — đúng chỗ vết nứt mỏi bắt đầu. Với mối nối chịu chu kỳ nhiệt hoặc chu kỳ áp suất, đó mới là khác biệt có ý nghĩa.
Cần cung cấp thông tin gì để INSHA báo giá?
Năm thứ: mác thép (ví dụ A193 B7 kèm đai ốc A194 2H), đường kính và chiều dài, số lượng, lớp phủ, và cấp chứng chỉ cần có. Nếu bạn chỉ có thông tin mặt bích — cỡ ống, class và kiểu mặt — thì cứ gửi những thông tin đó, chúng tôi sẽ tính ra cỡ và chiều dài cây ty giúp bạn.
Cần báo giá?
Gửi cho chúng tôi mác thép, kích thước và số lượng. Chúng tôi trả lời trong một ngày làm việc, kèm giá, thời gian giao và bộ chứng chỉ đi theo hàng.