Tới nội dung chính

Máy móc quyết định chứng chỉ được phép ghi những gì

Một nhà máy chỉ chứng nhận được những gì nó thực sự đo và kiểm soát được. Trang này liệt kê máy móc trong xưởng, mỗi công đoạn bị ràng buộc bởi chuẩn nào, và một số mẻ nấu bám theo cây ty ra sao — từ giá phôi tới phiếu đóng gói.

Xưởng sản xuất
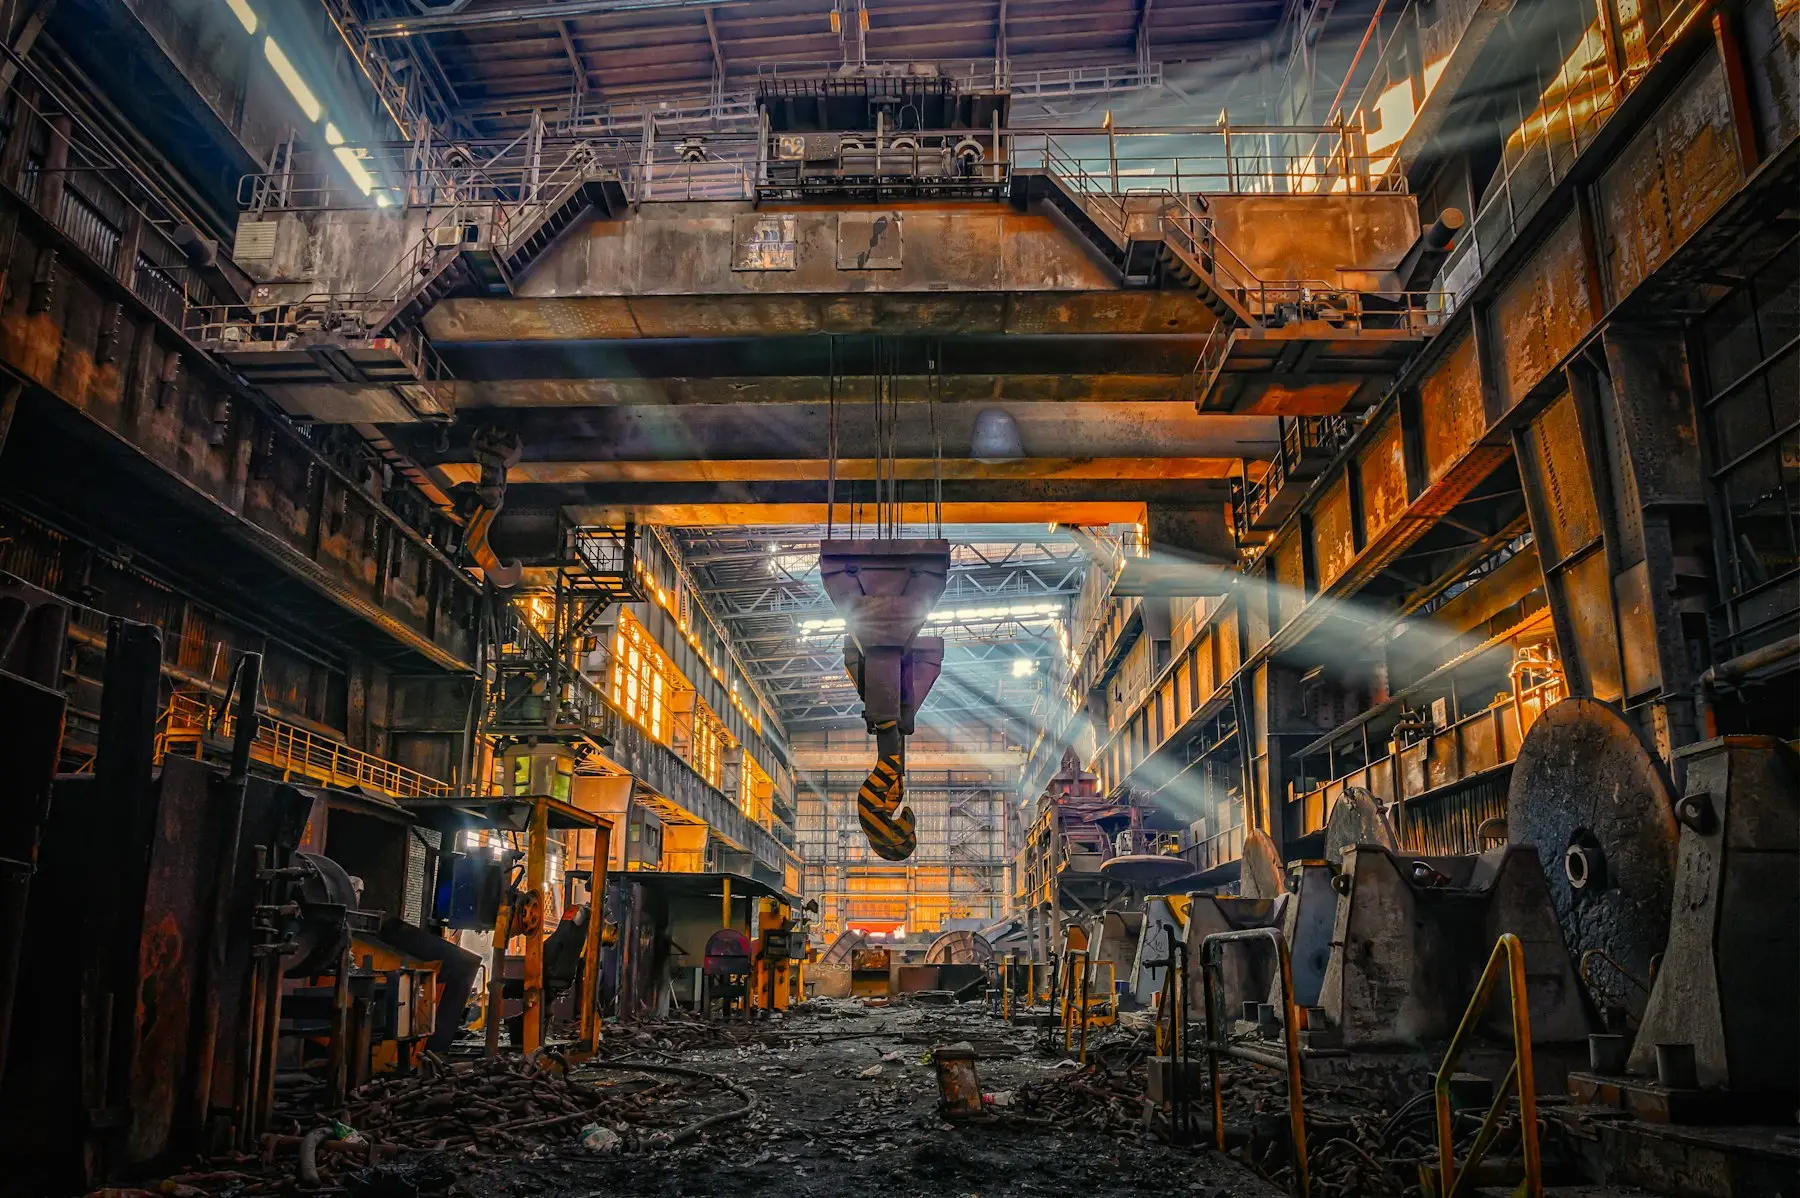
Bên trong xưởng cơ khí nặng với hệ cầu trục

120 t/tháng

Sản lượng tháng

Tính gộp stud bolt, ty ren và đai ốc

M12–M64

Dải cán ren

Cán sau nhiệt luyện, không phải trước

6,000 mm

Ty dài nhất, nguyên cây

Cán xuyên suốt, không có mối nối hàn

10–14 ngày

Thời gian giao hàng điển hình

Từ lúc chốt đơn tới lúc cấp chứng chỉ

01 / Cán ren

Ba cách cán một sợi ren, và cách chúng tôi chạy

Cán ren tạo ren bằng cách dồn ép kim loại thay vì cắt bỏ đi. Thớ thép chạy theo biên dạng ren và chân ren ở trạng thái ứng suất nén — đó là nguồn gốc tuổi thọ mỏi của ren cán. Cách bố trí khuôn quyết định máy làm được và không làm được gì.

Khuôn phẳng · 2 × bàn

Cán khuôn phẳng

Phôi lăn giữa hai bàn khuôn phẳng, một bàn cố định và một bàn trượt. Mỗi hành trình của bàn trượt cho ra một cây ren hoàn chỉnh.

Hợp với
Bu lông có đầu và vít ở dải đường kính nhỏ, khi chiều dài ren ngắn.
Năng suất
Nhanh nhất trong ba kiểu — hàng chục tới hàng trăm cây mỗi phút.
Giới hạn ở đâu
Chiều dài ren không bao giờ vượt được hành trình bàn khuôn. Không cán được ty ren dài, cũng không cán được đoạn ren nằm giữa thân cây.
đỡ2 trục · thanh đỡ

Cán 2 trục lăn

Chạy tại xưởng

Hai trục khuôn trụ quay cùng chiều, phôi tì trên thanh đỡ ở giữa. Chế độ ăn ngang ép hai trục lại để cán đoạn ren ngắn hơn bề rộng khuôn; chế độ xuyên suốt nghiêng trục khuôn để phôi tự chạy qua, ren dài bằng đúng chiều dài cây phôi.

Hợp với
Stud bolt và ty ren trên toàn dải đường kính. Cán xuyên suốt là kiểu duy nhất cho ra cây ty ren suốt dài vài mét nguyên cây.
Năng suất
Chậm hơn khuôn phẳng tính trên mỗi cây, nhưng lực cán lớn hơn nhiều — đây chính là kiểu cán được phôi đã tôi và ram.
Giới hạn ở đâu
Thanh đỡ phải chỉnh đúng chiều cao cho từng đường kính. Chỉnh sai thì ren bị trôi bước hoặc tróc mặt ren — và cả hai đều không nhìn thấy được cho tới lúc kiểm bằng calip.
3 trục · 120°

Cán 3 trục

Ba trục khuôn bố trí lệch nhau 120°, kẹp phôi từ ba phía cùng lúc. Các lực hướng tâm triệt tiêu nhau nên không cần thanh đỡ và phôi không bị đẩy lệch tâm.

Hợp với
Phôi rỗng hoặc thành mỏng, và các hợp kim khó biến dạng — những thứ mà máy 2 trục sẽ ép bẹp xuống thanh đỡ.
Năng suất
Sản lượng thấp hơn 2 trục, nhưng độ đồng tâm tốt nhất trong ba kiểu.
Giới hạn ở đâu
Máy đắt hơn và thay khuôn lâu hơn. Không kinh tế cho lô lớn ren tiêu chuẩn mà máy 2 trục vẫn làm tốt.
Chú ý thứ tự công đoạn: ren được cán sau khi tôi và ram, không bao giờ cán trước. Cán phôi đã tôi thì hao khuôn, nhưng ren cán trước nhiệt luyện sẽ mất ứng suất nén ở chân ren ngay trong lò — và mất luôn lý do để cán.

02 / Máy móc

Những gì có trong xưởng

Liệt kê theo công đoạn, cán ren xếp trước. Công đoạn nào thuê ngoài thì ghi rõ — một bản năng lực giấu phần thuê ngoài thì không còn là bản năng lực.

01

Cán ren

Ren được cán sau khi tôi và ram, không bao giờ cán trước. Lực cán của các máy này sinh ra là để làm được việc đó.

Thiết bịSLDải làm việcThông số chính
Máy cán ren 2 trục — xuyên suốtChiều dài ren chỉ bị giới hạn bởi chiều dài phôi — đây là máy làm ra cây ty ren 6 m nguyên cây.2M12 – M64
  • Lực cán600 kN
  • Chiều dài ty tối đa6,000 mm
  • Chiều dài ren= chiều dài phôi
  • Năng suất90 pcs/h
Máy cán ren 2 trục — ăn ngangDùng cho hai đầu ren của stud bolt hai đầu, khi thân giữa để trơn.2M12 – M36
  • Lực cán400 kN
  • Chiều dài ren tối đa120 mm
  • Loại khuôn2 × trục trụ
  • Năng suất180 pcs/h
Máy cán ren khuôn phẳng1M12 – M24
  • Lực cán250 kN
  • Chiều dài ren tối đa80 mm
  • Loại khuôn2 × bàn phẳng
  • Năng suất1,200 pcs/h
02

Cắt phôi và tiện CNC

Toàn bộ công đoạn trước khi làm ren. Đường kính phôi quyết định ở đây chính là thứ khuôn cán phải làm việc cùng.

Thiết bịSLDải làm việcThông số chính
Máy tiện CNC4M12 – M100
  • Chiều dài tiện tối đa1,500 mm
  • Dung sai phôi ren±0.02 mm
  • Vát mép45°
Máy cưa vòng tự động2Ø 12 – 120 mm
  • Dung sai chiều dài±1.0 mm
  • Cấp phôiBăng cấp phôi tự động
Máy vát mép hai đầu1M12 – M64
  • Chu kỳHai đầu trong một lượt
03

Nhiệt luyện

Nhiệt độ ram chính là toàn bộ khác biệt giữa B7 và B7M. Mọi lò ở đây đều xuất biểu đồ, và biểu đồ được lưu như bằng chứng.

Thiết bịSLDải làm việcThông số chính
Lò tôi2≤ 950 °C
  • Khối lượng mẻ800 kg
  • Môi trường lòKhí bảo vệ
  • Biểu đồTheo từng lô
Lò ramB7M và L7M được ram ở nhiệt độ cao hơn có chủ đích, để giữ độ cứng dưới 22 HRC cho môi trường chua.2≤ 720 °C
  • Độ đồng đều nhiệt±10 °C
  • Biểu đồTheo từng lô
Bể tôi dầu1—
  • Khuấy đảoCưỡng bức
  • Nhiệt độ bểCó giám sát
04

Xử lý bề mặt

Chiều dày lớp phủ quyết định đai ốc còn vặn được hết cây ty hay không. Con số đó được đo, không phải suy đoán.

Thiết bịSLDải làm việcThông số chính
Dây chuyền phun PTFE / Xylan và lò sấy1M12 – M64
  • Chiều dày màng25 – 40 µm
  • Sấy200 °C
Dây chuyền mạ kẽm điện phân1M12 – M36
  • Chiều dày8 – 12 µm
  • Khử giòn hydro200 °C / 4 h
Dây chuyền photphat hóaMạ kẽm nhúng nóng thuê ngoài qua đối tác đã được đánh giá; chứng chỉ vẫn do chúng tôi cấp.1M12 – M64
  • LoạiMangan / kẽm
05

Phòng thí nghiệm

Những con số in trên chứng chỉ 3.1 được đo trên chính các máy này, từ chính lô hàng bạn mua.

Thiết bịSLDải làm việcThông số chính
Máy thử kéo vạn năng1≤ 600 kN
  • Tiêu chuẩnASTM A370 · ISO 6892-1
  • Đo giãn dàiCó
Máy đo độ cứng HRC và HBW2—
  • Tiêu chuẩnASTM E18 · ASTM E10
  • Các mác M100% từng cây
Máy thử va đập Charpy kèm bể làm lạnh1≥ −101 °C
  • Tiêu chuẩnASTM E23
  • Bắt buộc choASTM A320 L7 / L7M
Máy quang phổ XRF (PMI)1—
  • Tiêu chuẩnASTM E1476
  • Áp dụng ởNhập kho, mọi mẻ nấu
Bộ calip ren và máy đo chiều dày lớp phủ1M12 – M100
  • Tiêu chuẩnASME B1.1 · ISO 1502 · ISO 2178
  • Hiệu chuẩnHàng năm, có truy xuất

03 / Quy trình

Bảy bước, và thứ mỗi bước để lại

Các máy ở trên chạy bên trong trình tự này. Mỗi bước kết thúc bằng một thứ được ghi lại — vì hồ sơ mới là thứ giám định của khách soi lại được sau nhiều năm, khi không còn ai từng chạy lô hàng đó ở đấy nữa.

  1. 01

    Vật liệu và số mẻ nấu

    Phôi thép về kèm chứng chỉ nhà máy luyện. Trước khi cắt bất cứ thứ gì, chúng tôi xác minh mác thép bằng PMI và ghi số mẻ nấu vào lệnh sản xuất.

    Chứng chỉ phôi · Kết quả PMI

  2. 02

    Cắt và tiện

    Phôi được cắt theo chiều dài có dư lượng gia công, sau đó tiện CNC về đường kính phôi ren và vát mép 45° hai đầu.

    Kiểm kích thước sản phẩm đầu

  3. 03

    Tôi và ram

    Nhiệt luyện theo đặc tính kỹ thuật của mác. Nhiệt độ ram chính là thứ phân biệt B7 với B7M, nên biểu đồ lò được lưu như bằng chứng chứ không chỉ là hồ sơ quy trình.

    Biểu đồ lò theo từng lô

  4. 04

    Cán ren

    Ren được cán sau nhiệt luyện, không phải trước. Cán phôi đã tôi thì hại khuôn hơn, nhưng để lại chân ren ở trạng thái ứng suất nén — chính là nguồn gốc của tuổi thọ mỏi.

    Kiểm ren bằng calip qua / không qua

  5. 05

    Thử cơ tính

    Thử kéo, giới hạn chảy, độ giãn dài, độ thắt tiết diện và độ cứng. Với các mác M, từng cây đều được thử độ cứng; với mác A320 còn thử va đập Charpy ở −101 °C.

    Biên bản thử ghi giá trị đo thực tế

  6. 06

    Xử lý bề mặt

    PTFE, mạ kẽm, photphat hóa hoặc mạ kẽm nhúng nóng theo đơn hàng. Khi ty được mạ nhúng nóng, đai ốc đi kèm được taro rộng sau đó để cả bộ vẫn lắp được.

    Đo chiều dày lớp phủ

  7. 07

    Đóng dấu và cấp chứng chỉ

    Dập mác và số mẻ nấu lên cây ty, rồi cấp chứng chỉ EN 10204 3.1 mang đúng số mẻ nấu đó. Sản phẩm và hồ sơ khớp nhau suốt vòng đời mối nối.

    EN 10204 3.1 · 3.2 theo yêu cầu

01 · Vật liệu và số mẻ nấu
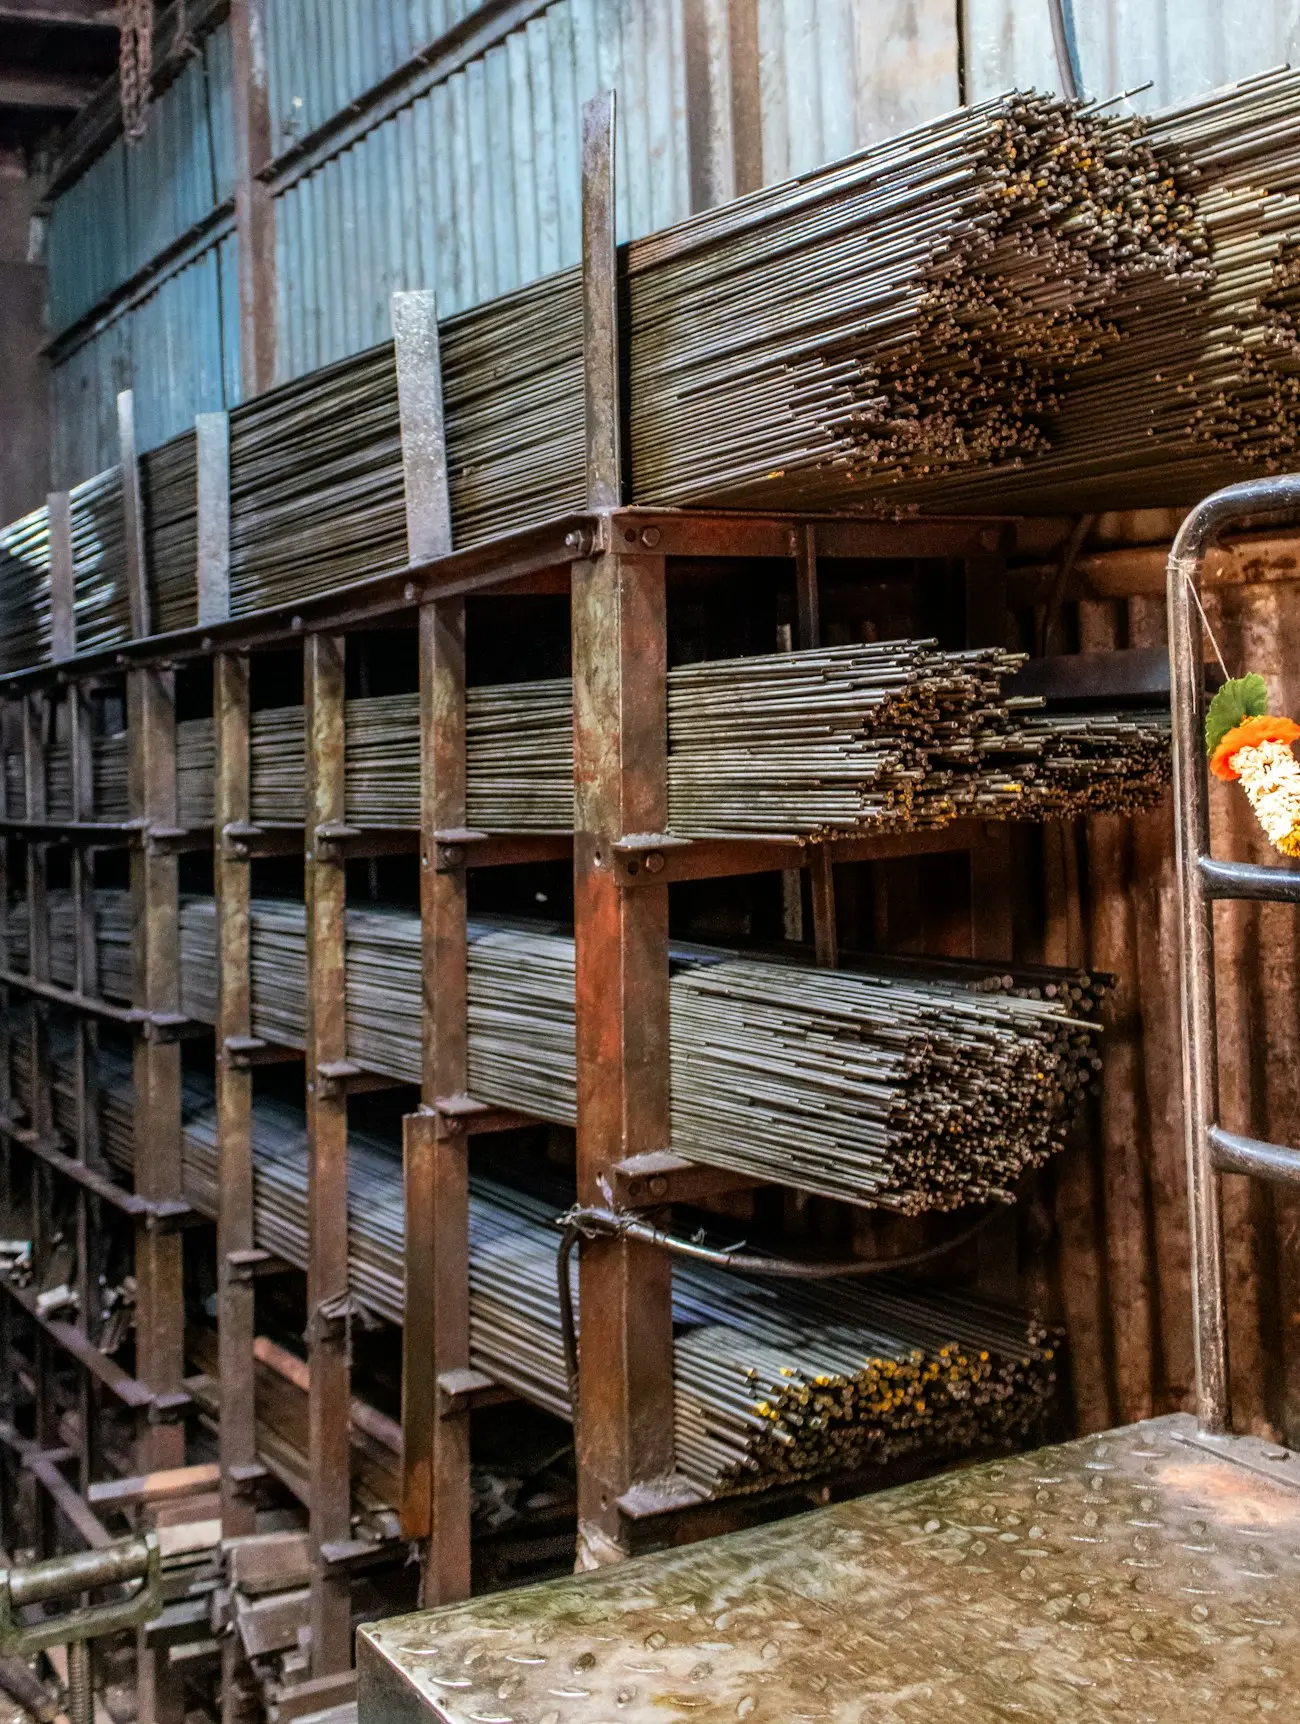
Phôi thép xếp trên giá trong kho vật tư
02 · Cắt và tiện
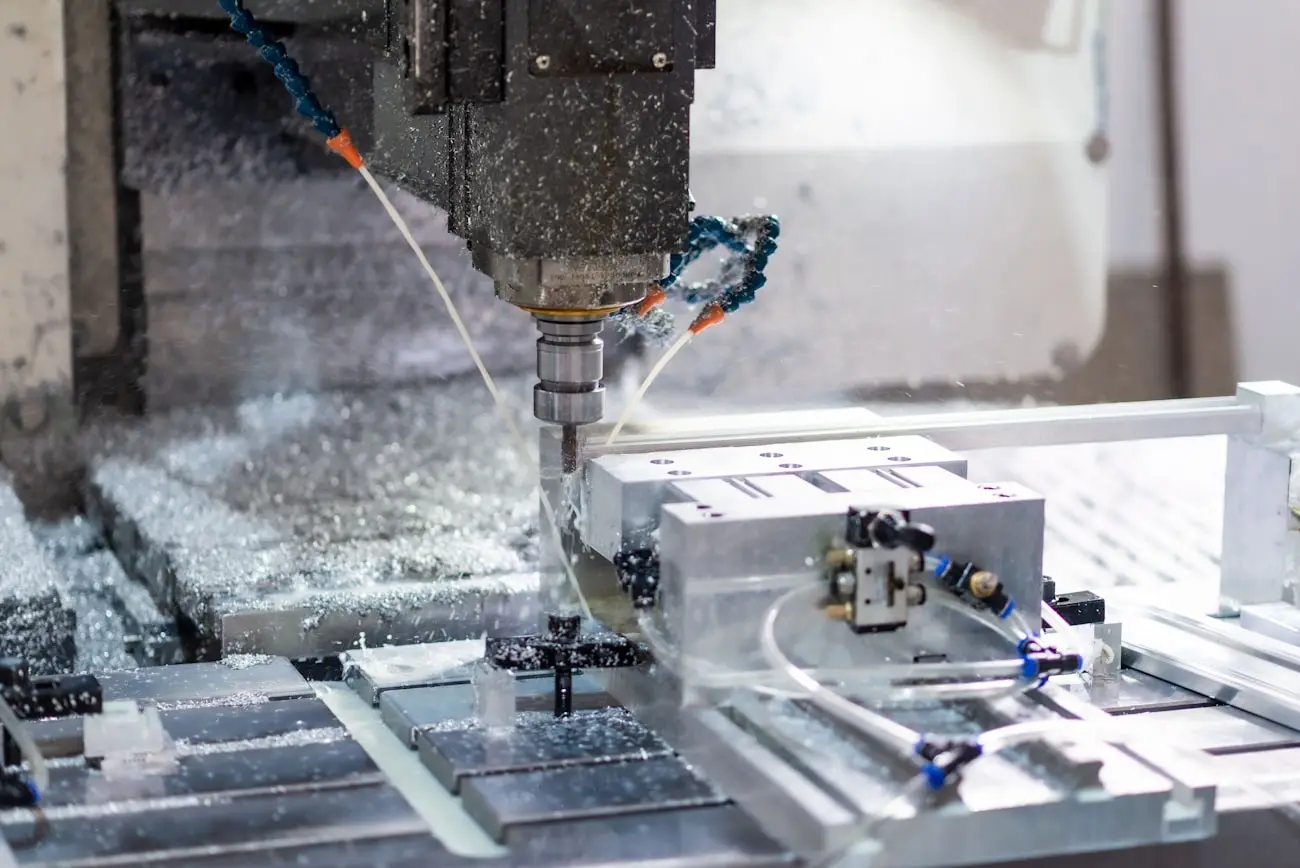
Máy CNC cắt gọt phôi kim loại dưới dòng dung dịch làm mát
03 · Tôi và ram
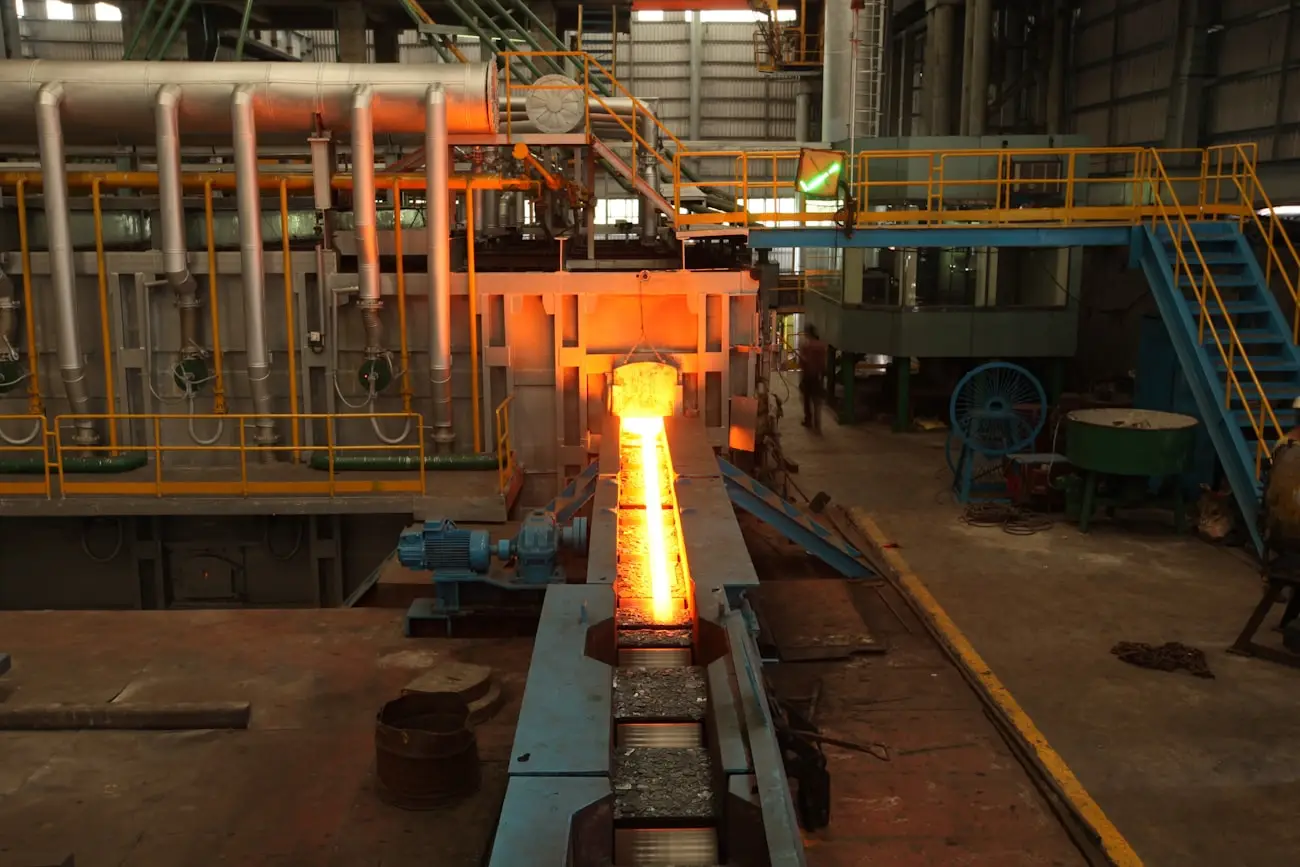
Phôi thép nung đỏ trên dây chuyền cán
04 · Cán ren
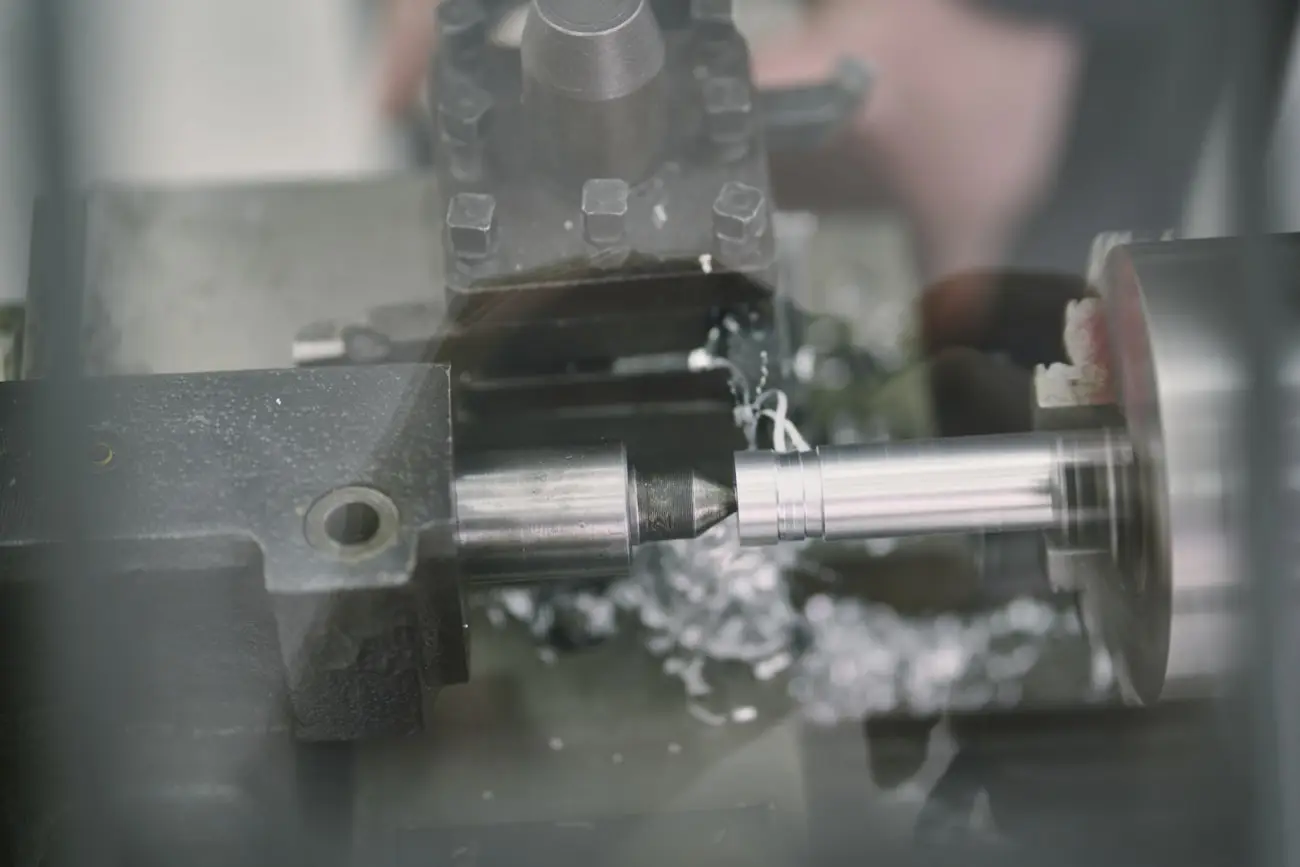
Cây thép quay trong mâm cặp máy tiện khi gia công

04 / Chuẩn áp dụng

Bước nào chịu chuẩn quốc tế nào

“Đạt chuẩn quốc tế” không có nghĩa gì cho tới khi nói được chuẩn nào chi phối công đoạn nào. Đây là bảng đó, theo từng bước.

BướcQuy trìnhTiêu chuẩnChi phối cái gì
01Vật liệu và số mẻ nấuASTM E1476 · EN 10204Xác minh mác thép bằng XRF khi nhập kho và đối chiếu với chứng chỉ phôi của đúng mẻ nấu đó.
02Cắt và tiệnASME B18.31.2 · ISO 286Đường kính phôi ren, chiều dài tổng và mép vát 45° để đai ốc vào được.
03Tôi và ramASTM A193 · ASTM A320Môi trường tôi, nhiệt độ ram và thời gian giữ nhiệt theo đúng mác đang chạy.
04Cán renASME B1.1 · ISO 965Dung sai ren — cấp 2A hệ inch, 6g hệ mét — kiểm bằng calip qua / không qua.
05Thử cơ tínhASTM A370 · ISO 6892-1 · ASTM E23 · ASTM E18Thử kéo, giới hạn chảy, độ giãn dài, độ thắt tiết diện, độ cứng và va đập Charpy khi áp dụng A320.
06Xử lý bề mặtASTM B499 · ISO 2178 · ASTM A153Đo chiều dày lớp phủ, và tính lượng taro rộng đai ốc từ chính giá trị đo — không lấy theo bảng.
07Đóng dấu và cấp chứng chỉEN 10204 · ISO 9001:2015Nội dung chứng chỉ, kiểm soát tài liệu, hồ sơ hiệu chuẩn và xử lý sản phẩm không phù hợp.

NACE MR0175 / ISO 15156

bước 03 · 05

Bu lông môi trường chua: chế độ ram và phép thử độ cứng từng cây cùng nhau giữ B7M và L7M dưới 22 HRC.

ISO 9001:2015

bước 01 – 07

Hệ thống quản lý bắt buộc mọi hồ sơ nêu trên phải tồn tại, có chữ ký và tra lại được.

05 / Truy xuất nguồn gốc

Một con số, sáu mắt xích, không đứt đoạn

Truy xuất nguồn gốc không phải một câu quảng cáo — nó là chuỗi mắt xích đi ngược lại được. Bắt đầu từ kiện hàng ngoài hiện trường, từng mắt xích dưới đây đều phải giữ được; đứt một mắt là chứng chỉ chỉ còn để trang trí.

  1. 01

    Số mẻ nấu

    Cái gì mang con số
    Cây phôi trên giá
    Ghi lại ở đâu
    Chứng chỉ của nhà máy luyện, kèm kết quả PMI đo lúc nhập kho.
    Kiểm lại bằng cách nào
    Đối chiếu số mẻ nấu trên chứng chỉ phôi với số ghi trong lệnh sản xuất.
  2. 02

    Lệnh sản xuất

    Cái gì mang con số
    Phiếu đi kèm lô suốt chuyền
    Ghi lại ở đâu
    Số lệnh sản xuất, số mẻ nấu và số đơn hàng của khách, ghi cùng trên một phiếu.
    Kiểm lại bằng cách nào
    Một số lệnh sản xuất kéo ra được toàn bộ hồ sơ còn lại trong chuỗi này. Đây là chiếc khóa mà cả hệ thống xoay quanh.
  3. 03

    Biểu đồ lò

    Cái gì mang con số
    Mẻ nhiệt luyện
    Ghi lại ở đâu
    Biểu đồ nhiệt độ theo thời gian, lưu theo số lệnh sản xuất, cho cả công đoạn tôi và ram.
    Kiểm lại bằng cách nào
    Đọc nhiệt độ ram trên biểu đồ và đối chiếu với yêu cầu của mác thép. Với B7M, đây chính là con số quyết định có dùng được cho môi trường chua hay không.
  4. 04

    Biên bản thử

    Cái gì mang con số
    Mẫu thử cắt ra từ chính lô đó
    Ghi lại ở đâu
    Giá trị đo được — bền kéo, giới hạn chảy, độ giãn dài, độ thắt tiết diện, độ cứng, và Charpy khi áp dụng A320.
    Kiểm lại bằng cách nào
    So giá trị đo với giới hạn trong tiêu chuẩn áp dụng. Giá trị điển hình lấy từ tài liệu kỹ thuật không phải là biên bản thử.
  5. 05

    Số dập trên cây ty

    Cái gì mang con số
    Chính cây ty
    Ghi lại ở đâu
    Ký hiệu mác thép và số mẻ nấu dập vào đầu cây ty.
    Kiểm lại bằng cách nào
    Đây là mắt xích duy nhất còn nguyên ngoài hiện trường mà không cần giấy tờ. Nhặt một cây trong kiện, đọc số dập, và nó phải khớp với chứng chỉ đang cầm trên tay.
  6. 06

    Chứng chỉ EN 10204 3.1

    Cái gì mang con số
    Bộ hồ sơ giao hàng
    Ghi lại ở đâu
    Toàn bộ giá trị đo nêu trên, gộp trên một tài liệu, mang đúng số mẻ nấu đó và có chữ ký bộ phận chất lượng.
    Kiểm lại bằng cách nào
    Theo EN 10204, chứng chỉ 3.1 phải do một bộ phận độc lập với sản xuất cấp. Chính tính độc lập đó mới làm cho tài liệu này đáng để soi.

Khi dự án yêu cầu, có thể cấp chứng chỉ EN 10204 3.2 thay thế, với các phép thử có BV, SGS, TUV hoặc giám định của chính bạn chứng kiến. Chuỗi mắt xích ở trên không đổi — chỉ khác ở chỗ ai là người ký xác nhận cuối cùng.

06 / ISO 9001

ISO 9001:2015 thực sự chi phối cái gì ở đây

ISO 9001 không chứng nhận cây stud bolt. Nó chứng nhận rằng hệ thống làm ra cây stud bolt đó giữ hồ sơ của chính mình một cách trung thực — và những hồ sơ đó là lý do duy nhất khiến các con số trên chứng chỉ của bạn có nghĩa.

  • Kiểm soát tài liệu — mọi bản vẽ và quy trình ngoài xưởng đều là bản hiệu lực mới nhất, bản cũ bị thu hồi.
  • Hồ sơ hiệu chuẩn — một máy đo độ cứng hết hạn hiệu chuẩn làm vô hiệu mọi giá trị đã đo từ lần kiểm trước.
  • Xử lý sản phẩm không phù hợp — lô không đạt bị cách ly và xử lý bằng văn bản, không âm thầm thử lại tới khi đạt.
  • Đánh giá nhà cung cấp — nhà máy luyện thép và đối tác mạ nhúng nóng được đánh giá định kỳ, không chọn chỉ theo giá.
  • Đánh giá nội bộ — bộ phận chất lượng đánh giá sản xuất, và mọi phát hiện đều được đóng lại kèm hồ sơ.
  • Truy xuất nguồn gốc — yêu cầu bắt buộc rằng nhiều năm sau vẫn truy được số mẻ nấu từ một sản phẩm đã hoàn thiện.

ISO 9001:2015

Hệ thống quản lý chất lượng

Quy trình sản xuất và kiểm tra được chứng nhận

Các phép thử đứng sau mỗi chứng chỉ — chúng trả lời câu hỏi gì và bỏ qua một phép thì hậu quả ra sao — được trình bày đầy đủ ở trang chất lượng.

Chất lượng

Cần báo giá?

Gửi cho chúng tôi mác thép, kích thước và số lượng. Chúng tôi trả lời trong một ngày làm việc, kèm giá, thời gian giao và bộ chứng chỉ đi theo hàng.